 Получите расчёт стоимости за 15 минут! Оставьте контакты и наш специалист подберёт аналог под ваш бюджет.


Калиброванный прокат: экспертное руководство по выбору для точных производств
Одна из самых частых и затратных проблем в серийном машиностроении, изготовлении крепежа или производстве металлоконструкций — это неконтролируемый разброс размеров заготовки. Он приводит к увеличению времени наладки оборудования, перерасходу инструмента, браку на операциях токарной, фрезерной обработки и, в конечном счете, к росту себестоимости конечного изделия. Стандартный горячекатаный прокат, несмотря на свою экономичность, зачастую не может обеспечить необходимую точность и стабильность геометрических параметров. Именно здесь на первый план выходит калиброванная сталь — продукт, который не является простым товаром, а представляет собой готовое технологическое решение для повышения эффективности.
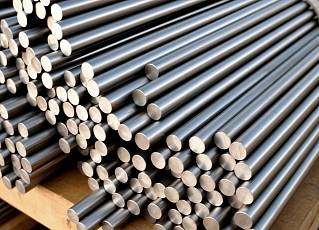
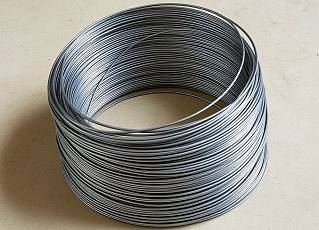
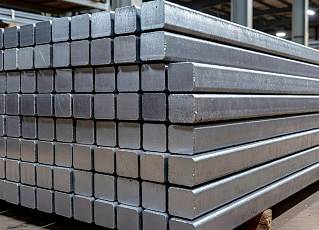
По своей сути, калибрование — это процесс холодной протяжки или волочения горячекатаной заготовки через калиброванный инструмент (волоку). В результате мы получаем не просто пруток или проволоку, а продукт с принципиально иными характеристиками: минимальными отклонениями от номинального размера (допусками), повышенной чистотой и однородностью поверхности, увеличенными показателями прочности и твердости. Приобретая калиброванные прутки или шестигранники калиброванные, вы инвестируете не в тонну металла, а в снижение производственных издержек и повышение качества выпускаемой продукции. Группа компаний «Домна» предлагает комплексный подход к поставкам данного вида проката, обеспечивая клиентов материалом, который соответствует заявленным требованиям не на бумаге, а в цеху.
Физический смысл ключевых параметров: за что вы платите
Понимание физики процессов, происходящих при калибровании, позволяет осознанно подходить к выбору. Основные преимущества формируются не магическим образом, а являются следствием целенаправленного воздействия.
Критически точные допуски. Если для горячекатаного круга отклонение по диаметру может составлять десятые доли миллиметра, то для калиброванного — сотые. Это не просто цифра. На автоматических токарных станках с ЧПУ, где заготовка зажимается в цанговый патрон, меньший разброс диаметра означает более надежную фиксацию, отсутствие биения и вибрации. Это прямая экономия на переналадках и увеличение ресурса режущего инструмента. Недостаточная точность приведет к колебанию припуска на обработку, что либо усложнит чистовую проходку, либо не оставит его вовсе.
Поверхностная прочность и качество. При холодной деформации происходит явление наклепа — упрочнение поверхностного слоя металла. Микротрещины и окалина, характерные для горячей прокатки, устраняются. В результате калиброванная проволока или пруток имеют высокую чистоту поверхности (часто соответствующие классу 4-5 по ГОСТ), что напрямую влияет на усталостную прочность будущих деталей и снижает износ протяжных или волочильных фильер при последующих операциях. Более гладкая поверхность также обеспечивает лучшее сцепление с гальваническими покрытиями.
Повышенные механические свойства. Наклеп приводит к увеличению предела текучести и временного сопротивления материала. Для инженера-конструктора это возможность либо использовать сталь меньшей марки (с более низким содержанием углерода или легирующих элементов), сохранив прочностные характеристики, либо получить запас прочности в ответственных узлах. Важно помнить об обратной стороне: рост твердости и прочности сопровождается некоторым снижением пластичности. Этот фактор необходимо учитывать при проектировании деталей, подвергаемых последующей холодной высадке или гибке.
Из практики: где точность определяет рентабельность
Опыт работы с предприятиями, выпускающими крепеж высокого класса прочности (8.8, 10.9 и выше), показывает типичную проблему. Использование горячекатаной катанки для производства болтов методом холодной высадки приводит к повышенному износу и даже раскалыванию рабочих кромок матриц и пуансонов. Разброс диаметра и наличие поверхностных дефектов заготовки создают неравномерную нагрузку на дорогостоящий пресс-инструмент. Переход на калиброванную проволоку со стабильным диаметром и подготовленной поверхностью позволяет увеличить стойкость инструментальной оснастки на 25-40%, что при массовом выпуске дает значительный экономический эффект, полностью перекрывающий разницу в стоимости материала.
Другой пример — производство гидравлических или пневмоцилиндров. Штоки для них часто изготавливаются из калиброванных прутков. Здесь ключевым является не только диаметр, но и прямолинейность проката. Даже незначительный «сабельный» изгиб прутка увеличивает время на правку, приводит к неравномерному припуску при шлифовке и, как следствие, к перерасходу абразивов. Калиброванный прокат, поставляемый с соблюдением норм по кривизне, поступает в цех в состоянии, максимально приближенном к технологической готовности для запуска в обработку.
Калиброванная vs горячекатаная сталь: сравнительный анализ по критериям бизнеса
Выбор между этими двумя видами проката не должен сводиться к сравнению цены за тонну. Необходима оценка по совокупной стоимости владения (TCO), которая включает все сопутствующие затраты на этапе производства.
| Критерий оценки | Горячекатаный прокат | Калиброванный прокат |
|---|---|---|
| Совокупная стоимость владения | Низкая закупочная цена, но высокие косвенные затраты: требуется дополнительная обработка (обточка, шлифовка), больший расход инструмента, риск брака. | Более высокая закупочная цена компенсируется снижением трудоемкости, экономией на последующих операциях и материалах, минимизацией брака. Идеально для автоматизированных линий. |
| Ремонтопригодность и унификация | Из-за допусков детали, изготовленные из разных партий, могут потребовать индивидуальной подгонки, что усложняет ремонт. | Гарантированная идентичность размеров заготовок из любой партии позволяет создавать взаимозаменяемые узлы и упрощает складскую логистику запчастей. |
| Совместимость с высокотехнологичным оборудованием | Может создавать проблемы на станках с ЧПУ и автоматах из-за вибрации и необходимости частой подстройки. | Оптимальное решение для современного оборудования, рассчитанного на работу с материалом стабильных геометрических и физических параметров. |
Стандарты: не формальность, а гарантия технологической предсказуемости
Основополагающим документом для калиброванного проката в России является ГОСТ 7417-75 «Прутки стальные калиброванные. Сортамент». Его важно читать не как перечень размеров, а как свод правил, обеспечивающих функциональность. Стандарт жестко регламентирует:
- Допуски по размерам: указывается, для какого класса точности (например, h9, h11) они действительны. Выбор класса определяет, сможет ли заготовка быть использована в сборной конструкции без дополнительной механической обработки.
- Кривизну: предельное отклонение от прямолинейности на 1 м длины и на всю длину прутка. Нарушение этого параметра, как уже отмечалось, критично для автоматической подачи и обработки.
- Твердость: для некоторых марок стали нормируется не в произвольной точке, а по сечению, что исключает риск получения «мягкой сердцевины».
Соблюдение стандарта поставщиком — это индикатор его технической культуры. Материал, соответствующий ГОСТ, ведет себя предсказуемо в техпроцессе, а его свойства воспроизводимы от партии к партии.
Алгоритм выбора калиброванной стали для ответственных задач
Руководствуйтесь не интуицией, а последовательным анализом требований вашего производства.
Шаг 1. Анализ конечной операции. Определите, какая операция является заключительной для вашей детали. Если это чистовая шлифовка или полировка, можно выбрать калиброванный прокат обычной точности. Если же калиброванный пруток или квадрат калиброванный является готовой продукцией или идет на сборку без обработки (например, как элемент силовой рамы), требуется высший класс точности и, возможно, дополнительная термообработка.
Шаг 2. Оценка нагрузок и среды эксплуатации. Исходя из рабочих условий будущего изделия, подбирается марка стали. Для конструкций, работающих на изгиб или кручение в нейтральной среде, часто достаточно углеродистых марок (Ст45, Ст50). Для динамических нагрузок, ударных воздействий или работы в агрессивных средах рассматриваются легированные стали (40Х, 30ХГСА, 12Х18Н10Т).
Шаг 3. Определение требований к состоянию поверхности и твердости. Нужна ли вам просто калиброванная сталь или калиброванная и шлифованная (серебрянка)? Требуется ли предварительная термообработка (отжиг, закалка с отпуском) для облегчения последующей механической обработки или, наоборот, для придания необходимых свойств?
Шаг 4. Выбор ответственного поставщика. Ключевой этап. Поставщик должен не только иметь материал на складе, но и предоставлять полный пакет сопроводительной документации (сертификаты с указанием не только химического состава, но и механических свойств, результатов испытаний на твердость). Важна возможность поставки не только стандартных ходовых размеров, но и нестандартного проката под вашу спецификацию.
На что сделать акцент перед закупкой партии калиброванной стали
Резюмируя вышесказанное, перед заключением контракта задайте себе и потенциальному поставщику несколько практических вопросов. Соответствует ли геометрия заявленному классу точности и как это проверяется? Обеспечивается ли стабильность механических характеристик по всей длине прутка и между партиями? Каковы условия хранения и отгрузки материала, чтобы исключить коррозию и механические повреждения при транспортировке? Готов ли поставщик предоставить пробную партию для апробации в вашем технологическом цикле?
Группа компаний «Домна» строит партнерские отношения именно на таком принципиальном подходе. Мы предлагаем не просто продажу калиброванного проката, включая шестигранники калиброванные, квадраты и прутки, а комплексное решение: помощь в подборе марки и сортамента стали под вашу задачу, обеспечение сохранности качества материала при ответственном складском хранении и логистике, гибкие условия оплаты, включая отсрочку платежа для постоянных клиентов. Наши специалисты готовы обсудить технические детали, чтобы поставляемый металл стал для вашего предприятия надежной основой для производства качественной и конкурентоспособной продукции.