 Получите расчёт стоимости за 15 минут! Оставьте контакты и наш специалист подберёт аналог под ваш бюджет.



Быстрорежущая сталь: экспертное руководство по выбору для ответственных задач
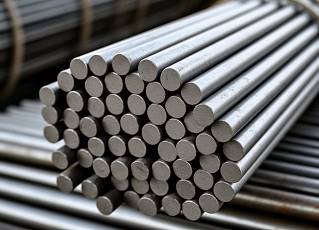
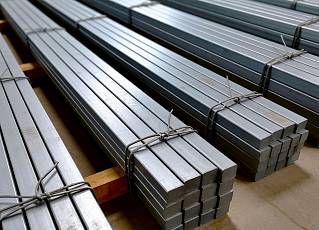
Повышение скорости обработки на 20-30% при одновременном сокращении простоев на замену и переточку инструмента — не маркетинговый лозунг, а конкретная финансовая задача технического директора или начальника цеха. Ее решение упирается в выбор основного «расходника» для металлорежущего и деревообрабатывающего оборудования — материала режущей кромки. Быстрорежущая сталь (инструментальная сталь высокой теплостойкости) — это не просто товарная позиция в каталоге, а технологический фундамент для производства, работающего с высокими скоростями и нагрузками. В контексте раздела «Специальные стали» она занимает место ключевого материала для изготовления ответственного инструмента, где от свойств металла напрямую зависят ключевые показатели бизнеса: себестоимость операции, качество продукции и гибкость производства. Приобретая быстрорежущий прокат — круг, полосу, лист, квадрат или проволоку — в ГК «Домна», вы получаете не металл, а гарантированный ресурс вашего инструментального парка.
Физика резания и роль быстрорежущей стали: почему просто «твердой» стали недостаточно
Основной вызов при скоростной обработке — не износ от трения, а температурная мягкость. Обычная углеродистая инструментальная сталь теряет твердость уже при 200-250°C. Зона резания легко разогревается до 500-600°C и выше. Быстрорежущая инструментальная сталь обязана своим названием именно способности сохранять высокую твердость (так называемую красностойкость) при этих температурах. Физический смысл достигается за счет сложного легирования.
Вольфрам и молибден — основа теплостойкости. Они образуют с углеродом чрезвычайно твердые и термостабильные карбиды, которые препятствуют разупрочнению матрицы стали при нагреве. Недостаток этих элементов приведет к мгновенной потере режущих свойств при пиковых нагрузках, «зализыванию» кромки и браку.
Ванадий — создает мелкие, износостойкие карбиды, формирующие острую и стойкую режущую кромку. Его недостаток выльется в быстрый абразивный износ, даже если сталь сохраняет твердость — инструмент просто «затупится».
Кобальт — повышает температуру рекристаллизации стальной матрицы, позволяя инструменту работать в еще более жестких температурных режимах. Без кобальта в составе невозможно вести обработку жаропрочных сплавов и титана.
Баланс этих элементов в конкретной марке и определяет ее назначение. Непонимание этого баланса — прямая дорога к технологическим ошибкам.
Из практики: «Сэкономили на марке — потеряли на оснастке»
Частая ошибка снабженцев, не консультирующихся с технологами: покупка «универсальной» стали Р6М5 для всех операций. На деле, для чернового фрезерования поковки из жаропрочного никелевого сплава нам потребовалась сталь с кобальтом (например, Р6М5К5). На Р6М5 фреза «садилась» за 15 минут работы, не справляясь с температурой. Смена на правильную марку увеличила стойкость в 7 раз. Экономия на стоимости килограмма проката обернулась многократными простоями, затратами на частую переточку и перерасходом дорогостоящего инструмента. Вывод: универсального решения нет, есть физика процесса, диктующая состав.
Критерии выбора: не марка, а совокупная стоимость владения инструментом
Выбор между разными типами инструментальных материалов — это всегда компромисс между производительностью, стойкостью и ценой заготовки. Приведем сравнение по ключевым для бизнеса критериям.
| Критерий | Быстрорежущая сталь (Р6М5, Р6М5К5 и др.) | Твердый сплав (ВК8, Т5К10 и др.) | Инструментальная легированная сталь (ХВГ, 9ХС) |
|---|---|---|---|
| Совокупная стоимость владения | Оптимальна. Умеренная цена заготовки, возможность многократной переточки, высокая ремонтопригодность инструмента. | Высокая цена заготовки, ограниченное число переточек, хрупкость. Окупается только на крупносерийных операциях. | Низкая цена, но крайне малая стойкость при скоростном резании. Высокие косвенные затраты на частую замену. |
| Ремонтопригодность и гибкость | Высокая. Инструмент можно перетачивать и переналаживать непосредственно в цехе, адаптируя под меняющиеся задачи. | Низкая. Переточка требует специального оборудования (алмазные круги), пластины часто одноразовые. Жесткая привязка к геометрии. | Высокая, но теряет смысл из-за крайне низкого ресурса. |
| Совместимость с существующими системами | Полная. Стандартные режимы термообработки, заточки, пайки. Интегрируется в любой инструментальный цикл без изменений. | Требует специальных державок, систем крепления, иных режимов станка (минимум вибрации). Частичная перестройка процесса. | Полная. |
| Область экономической целесообразности | Серийное и мелкосерийное производство, сложнопрофильный инструмент (фрезы, развертки, метчики), условия с ударными нагрузками. | Крупносерийное и массовое производство, черновые операции, обработка абразивных материалов (чугуна, стеклопластиков). | Ручной инструмент, ударный инструмент (зубила), низкоскоростная обработка мягких материалов. |
Стандарты и ГОСТы: технический паспорт, который нужно уметь читать
Указание «соответствует ГОСТ 19265-73» — лишь начало. Важно понимать, что именно регламентирует стандарт. Он строго нормирует химический состав по марочному обозначению. Например, для Р6М5 содержание вольфрама должно быть в пределах 5.5-6.5%, молибдена — 5.-5.5%. Отклонение, даже в рамках «технических условий», напрямую скажется на красностойкости. Второй критичный пункт — допуски по размерам и прямолинейности проката. Для изготовления прецизионного инструмента (длинные метчики, развертки) использование прутка с повышенной кривизной приведет к неравномерной закалке и последующему короблению. Грамотный поставщик всегда предоставляет не только сертификат, но и может дать комментарии по фактическим характеристикам конкретной партии.
Из практики: Проблема «немаркированной» кривизны
Получив партию быстрорежущего круга по ГОСТ, мы обнаружили высокий процент брака после термообработки — валы вело. В сертификате все было в норме. При детальной проверке выяснилось, что поставщик, формально уложившись в допуск на кривизну (например, .5 мм на метр), поставлял прокат, где эта кривизна была неравномерной, «винтовой». После отрезки на заготовки и закалки внутренние напряжения раскрывались именно таким образом. С тех пор мы требуем не только сертификат, но и информацию о фактической прямолинейности партии, особенно для крупного сечения. Это тот случай, когда формальное соблюдение ГОСТа не гарантирует результата.
Алгоритм выбора быстрорежущего проката для вашего производства
Чтобы минимизировать риски, предлагаю последовательную памятку для принятия решения.
Шаг 1. Анализ обрабатываемого материала и операции. Определите основные группы обрабатываемых деталей: сталь конструкционная, легированная, нержавеющая, жаропрочные сплавы, цветные металлы. Чем тверже и жаропрочнее материал, тем выше требования к содержанию ванадия и кобальта в стали. Черновые операции допускают использование менее легированных марок, чистовые — требуют высокого содержания ванадия для стойкости кромки.
Шаг 2. Определение типа и геометрии инструмента. Для протяжек, долбяков, фасонного инструмента, где важна стабильность размеров при переточках, ключевое значение имеет глубокая прокаливаемость и минимальная деформация при термообработке. Здесь важен не только химический состав, но и макроструктура (отсутствие грубой карбидной неоднородности), которая обеспечивается качеством исходного слитка и методами его обработки (прокаткой, ковкой).
Шаг 3. Учет возможностей вашего термического участка. Высоколегированные марки с кобальтом (например, Р9К5, Р18К5Ф2) требуют строгих режимов закалки и отпуска. Если ваше оборудование не позволяет обеспечить точный контроль температуры (в пределах ±10°C) и защитную атмосферу, потенциал стали не раскроется, а инструмент может быть испорчен. Иногда разумнее выбрать менее легированную, но более «прощающую» марку.
Шаг 4. Выбор формы и размера проката. Здесь работает правило минимального припуска. Для изготовления фрез из быстрорежущего круга диаметр заготовки должен быть как можно ближе к конечному размеру инструмента. Использование толстого круга для тонкой фрезы ведет к перерасходу металла и росту трудоемкости механической обработки. Для ножей, полотен идеальна быстрорежущая полоса (лента) точной толщины. Для сварочных работ (наплавка, изготовление биметаллических пил) требуется быстрорежущая проволока с определенным составом, обеспечивающая шов без трещин.
Ключевые критерии перед закупкой быстрорежущей стали для вашего предприятия
Итак, перед заключением договора поставки сфокусируйтесь на трех аспектах: технологическом соответствии марки стали вашим основным операциям, металлургическом качестве проката (химия, структура, прямолинейность) и оптимальности формы поставки, минимизирующей ваши отходы. Помните, что стоимость килограмма металла — лишь часть уравнения. Истинная цена определяется стоимостью готового, стабильно работающего инструмента, изготовленного из этого металла.
Группа компаний «Домна», как поставщик, ориентированный на комплексное снабжение промышленных предприятий, предлагает для быстрорежущих сталей не только гарантированное соответствие стандартам, но и профессиональный подбор марки и типоразмера под вашу задачу. Мы обеспечиваем полный логистический цикл: от ответственного хранения на собственных складах, позволяющего вам сокращать складские запасы, до отлаженной доставки в регионы России и дружественные страны. Для постоянных клиентов возможны индивидуальные условия, включая гибкие формы оплаты. Обращайтесь за консультацией — обсудим вашу инструментальную задачу на профессиональном языке.